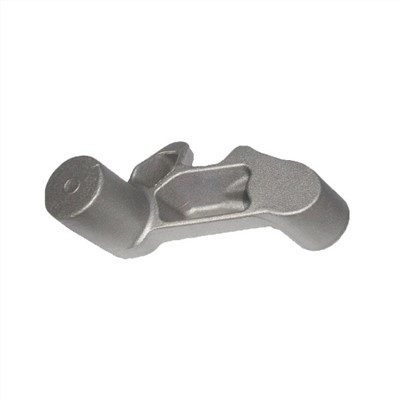
La fosa per inversió (fosa a la-cera perduda) produeix components metàl·lics de forma -neta- amb geometries complexes, toleràncies dimensionals ajustades i acabats superficials llisos. Aquest procés de fabricació redueix o elimina la necessitat de mecanitzat secundari, la qual cosa fa que sigui rendible per a la producció de volums mitjans i alts-de peces estructurals i mecàniques complexes.
Capacitats operatives i límits d'enginyeria
• Interval de pes: de 0,05 kg a 80 kg (de 0,11 a 176 lliures) per part
• Gruix de paret mínim: 1,5 mm (0,060 polzades) per al procés de sol de sílice; 3,0 mm (0,120 polzades) per al procés de vidre d'aigua
• Toleràncies dimensionals lineals: ISO 8062-3 Grau DCTG 4 a DCTG 6 (Sílice Sol); DCTG 7 a DCTG 9 (vidre d'aigua)
• Com a-Rugositat de la superfície de colada:
Procés de sol de sílice: Ra 3,2 µm – Ra 6,3 µm (125 – 250 µin)
Procés de vidre d'aigua: Ra 6,3 µm – Ra 12,5 µm (250 – 500 µin
• Capacitat de producció anual: producció combinada de fins a 15.000 tones mètriques
Guia de selecció de processos per a compradors
|
Paràmetre |
Procés de sílice Sol |
Procés de vidre d'aigua |
|
Selecció d'aliatges típics |
Acer inoxidable, superaliatges |
Acer al carboni i de baix-aliatge |
|
Acabat superficial (Ra) |
3.2 – 6.3 µm |
6.3 – 12.5 µm |
|
Classe de tolerància |
ISO 8062-3 DCTG 4–6 |
ISO 8062-3 DCTG 7–9 |
|
Cost inicial d'eines |
Moderat |
Abaix |
|
Objectiu de cost unitari |
Aplicacions mitjanes a premium |
Cost-Volum sensible |
Procés de fabricació
La foneria opera línies de fosa d'inversió de doble-procés: Silica Sol per a peces d'alta-precisió i resistents a la corrosió-, i Water Glass per a components estructurals d'acer al carboni.
Flux del procés
• Eines d'alumini
• Injecció de cera
• Muntatge d'arbres
• Immersió de purins de ceràmica
• Desparafinat i Cocció
• Abocament i refredament
• Sacsejar i tallar-apagar
• Inspecció final
Execució detallada-a-pas a pas
• Fabricació d'eines i matrius: els matrius d'alumini mecanitzats CNC- (aliatge 6061/7075) es produeixen amb marges de contracció (normalment de l'1,5% al 2,5%) en el model CAD basat en la dinàmica de solidificació de l'aliatge.
• Injecció de patró: s'injecta cera controlada de temperatura-a la matriu d'alumini a pressió (2,0-4,0 MPa) per crear una rèplica exacta del component objectiu.
• Muntatge de patrons: els patrons de cera individuals estan dissenyats{0}} i s'uneixen a un corredor de cera central (estructura d'arbre) per optimitzar el flux metàl·lic i l'alimentació durant la solidificació.
• Edifici Shell:
Sol de sílice: l'arbre del patró es submergeix en un purí de sílice col·loidal i es recobreix amb sorra de zircó (capes primàries) seguida de sorra de mullita (capes de seguretat). 5 s'apliquen 7 capes amb un estricte control d'humitat (55% ± 5% HR) entre capes.
Vidre d'aigua: l'arbre es submergeix en un purín aglutinant de silicat sòdic i s'estuca amb sorra de quars, endurit en un bany de clorur d'amoni o sulfat d'alumini (de 4 a 6 capes).
• Desparafinat i autoclau: el conjunt de la carcassa es col·loca en un autoclau de vapor d'-alta pressió (0,6–0,8 MPa, 160 graus –175 graus) per fondre i evacuar ràpidament la cera sense trencar la carcassa de ceràmica.
• Cocció a -alta temperatura: les closques de ceràmica es sintereixen en un forn rotatiu o discontinu entre 950 i 1150 graus durant 45-90 minuts per cremar els hidrocarburs residuals i aconseguir la resistència estructural.
• Fusió i abocat: els forns d'inducció fonen lingots en brut certificats. El metall fos s'escòria-descremada, analitzada espectrogràficament i s'aboca en motlles preescalfats a temperatures que oscil·len entre 1450 i 1680 graus segons l'aliatge.
• Eliminació i tall-Apagat: les closques solidificades es trenquen mitjançant martells pneumàtics o raigs d'aigua-alta pressió. Les peces es tallen del bebedero mitjançant rodes de tall-abrasives.
• Mòlta i granallada: els talls de la porta estan a ras de terra, i les peces es granallaven amb granalla d'acer inoxidable o alúmina per obtenir una textura superficial uniforme.
Materials i especificacions tècniques
Processem un ampli espectre de metalls ferrosos i no-ferrosos segons els estàndards ASTM, AISI, DIN, EN i JIS. La validació de la composició química mitjançant espectroscòpia d'emissió òptica (OES) es realitza a cada calor abans de l'abocament.
Matriu d'especificacions de l'aliatge
|
Família material |
Graus comuns (ASTM/DIN) |
Propietats clau |
Gamma estàndard mecànica |
|
Acer inoxidable austenític |
CF8 (304), CF8M (316), CF3 (304L), CF3M (316L) |
Alta resistència a la corrosió, excel·lent tenacitat |
Tracció: superior o igual a 485 MPa Rendiment: superior o igual a 205 MPa Elongació: superior o igual al 35% |
|
Inoxidable martensític / ferrític |
CA15 (410), CA40 (420), 430 |
Alta duresa, resistència al desgast, magnètica |
Tracció: 550 – 850 MPa Duresa: 180 – 450 HBW |
|
Enduriment per precipitació inoxidable |
17-4PH (CB7Cu-1), 15-5PH |
Alta resistència, bona resistència a la corrosió després del tractament tèrmic |
Tracció: 930 – 1310 MPa Rendiment: 790 – 1170 MPa |
|
Acer al carboni |
WCB, WCC, classe 60-30, 1020, 1045 |
Bona soldabilitat, resistència estructural, econòmica |
Tracció: 415 – 655 MPa Rendiment: 230 – 345 MPa |
|
Acer de baix-aliatge |
4130, 4140, 4340, 8620 |
Excel·lent tempabilitat, alta resistència a la fatiga |
Tracció: 650 – 1100 MPa (Tratat tèrmic) |
|
Dúplex d'acer inoxidable |
2205 (UNS S31803), 2507 (UNS S32750) |
Resistència superior a la picada (PREN superior o igual a 34), alt límit elàstic |
Tracció: superior o igual a 650 MPa Rendiment: superior o igual a 450 MPa |
|
Aliatges -resistents a la calor |
Equivalent HK40, HH, Inconel 625 |
Alta resistència a la ruptura per fluència fins a 1050 graus |
Específic per a l'aplicació |
Característiques clau del producte
Integració de geometria interna complexa:
Elimina els conjunts de soldadura de diverses-parts mitjançant la consolidació de canals interns complexos, retallades i costelles primes en un únic component de fosa.
Eliminació de l'angle d'esborrany:
A diferència de la fosa o la fosa a pressió, la fosa d'inversió permet angles d'esborrany de zero-graus a les butxaques internes i a les parets externes on normalment s'apliquen restriccions de tracció del nucli.
Precisió de forma propera-Net-:
Redueix la ferralla de material fins a un 70% en comparació amb el mecanitzat CNC de barres massisses-stock, especialment en acers inoxidables d'alt-aliatge i aliatges de níquel.
Com a-Lletres i traçabilitat de l'emissió:
Els números de peça, els codis de calor, els logotips i les fletxes direccionals es poden llançar directament a la superfície del component amb text en relleu (altura mínima de 0,5 mm).
Estructura de gra uniforme:
El preescalfament controlat de la closca i l'aïllament tèrmic durant l'abocament minimitzen els gradients de refrigeració, donant lloc a propietats mecàniques isòtropes consistents.
Aplicacions típiques
Les peces de fosa d'inversió compleixen funcions funcionals crítiques a la indústria pesant, control de fluids i equips d'alimentació:
Mapatge del motor d'aplicacions
|
Sector |
Components típics |
|
Manipulació de fluids i bombes |
Impulsors, carcassa de volutes, cossos de vàlvules, brides |
|
Procés i automatització |
Carcasses del mesurador de cabal, braços actuadors, capçals del sensor |
|
Maquinària Pesada i Agrícola |
Utilitzeu suports, passadors de frontisses, trinquets de bloqueig, acoblaments |
|
Petroquímica i Energia |
Tall de-vàlvula d'alta pressió, broquets del cremador, accessoris de canonada |
|
Automoció comercial |
Carcassa del turbocompressor, col·lectors d'escapament, suports |
Mecanitzat i operacions secundàries
Tot i que la fosa d'inversió proporciona formes properes-netes, les superfícies d'interfície d'alta-precisió requereixen operacions CNC secundàries.
Seqüència d'operacions
Colada en brut → Mecanitzat CNC a casa- → Tractament tèrmic → Acabat superficial
-Capacitats de mecanitzat a casa
• Tornejat CNC: Diàmetres fins a 500 mm; precisió de posició dins de ± 0,005 mm.
• Centres de fresat de 4-eixos i 5 eixos: perfils de superfícies complexos, alineació del forat amb tolerància ajustada (ajust H7) i planitud de cara precisa (<0.01 mm).
• Rosca: tall de rosca interna/externa mètrica, NPT, BSPP i UNC.
Processament de tractament tèrmic
• Recuit en solució: 1040 graus –1120 graus seguit d'extinció ràpida amb aigua per a acers inoxidables austenítics (restaura la resistència a la corrosió i homogeneïtza l'estructura).
• Normalització i alleujament de l'estrès: refrigeració per aire de 850 graus –900 graus per homogeneïtzar l'estructura del gra en acers al carboni i aliatges abans del mecanitzat.
• Temprament i temperat (Q&T): Enduriment en oli/aigua seguit de temperat per aconseguir els valors de HRC objectiu (p. ex., 28–34 HRC o 45–52 HRC).
• Enduriment per envelliment: condicions H900, H1150 per a acer inoxidable 17-4PH per augmentar la resistència a la tracció.
Opcions de tractament superficial
• Electropolit (Ra < 0,4 µm per a aplicacions sanitàries)
• Passivació (compliment ASTM A967)
• Revestiment de zinc / Revestiment de fosfat / E-Revestiment
• Recobriment d'òxid negre
• Revestiment en pols i pintura líquida
Control de qualitat i inspecció
L'assegurament de la qualitat comença amb la verificació de les matèries primeres i continua amb les auditories dimensionals posteriors al-mecanitzat. Cada enviament va acompanyat d'un certificat d'inspecció EN 10204 3.1.
Matriu de verificació de l'assegurament de la qualitat
|
Categoria d'inspecció |
Mètode de prova / Equip |
Segons Standard |
|
Composició química |
Espectròmetre d'emissió òptica (OES) de lectura directa- |
ASTM E415 / ASTM E1086 |
|
Assajos mecànics |
Provador de tracció universal, impacte Charpy, duresa (HB/HRC) |
ASTM A370 / ISO 6892-1 |
|
Proves no-destructives (NDT) |
Proves radiogràfiques (raigs X-) Prova de líquid penetrant (PT) Prova de partícules magnètiques (MT) |
ASTM E192 / ASTM E446 ASTM E1417 / ISO 3452-1 ASTM E1444 |
|
Control dimensional |
Màquina de mesura de coordenades (CMM), Perfilòmetre òptic |
ISO 10360 |
|
Microestructura |
Microscopi metal·logràfic |
ASTM E45 / ISO 4967 |
OEM i fabricació personalitzada
Produïm components personalitzats exclusivament a partir de dibuixos i especificacions tècniques subministrades pel client-.
Cronologia d'execució del projecte
|
Etapa |
Cronologia |
Entregables clau |
|
Etapa 1 |
Setmana 1-2 |
Revisió de DFM i disseny de motlles, simulació de solidificació |
|
Etapa 2 |
Setmana 3-4 |
Mecanitzat CNC d'eines i injecció de cera de prova |
|
Etapa 3 |
Setmana 5-6 |
T1 Producció de fosa de mostres i informe d'inspecció del primer article (FAIR) |
|
Etapa 4 |
Setmana 7+ |
Aprovació de producció en massa i enviament per lots |
Detalls del flux de treball d'enginyeria
• Revisió del disseny per a la fabricabilitat (DFM): l'enginyeria avalua les transicions del gruix de la paret, la concentració de massa tèrmica, les ubicacions de la línia de separació i els requisits d'esborrany abans de tallar l'eina.
• Simulació de solidificació: el programari de simulació Anycasting / MAGMASOFT modela la velocitat del metall fos, les corbes de refredament i la tendència a la contracció per posicionar les elevacions i les portes, eliminant la porositat interna abans de tallar l'acer.
• Opcions de prototipatge:
Quick-Turn SLA/3D Printed Wax Patterns: 7-10 dies per a prototips físics funcionals sense eines dures.
Eines d'alumini dur: de 21 a 28 dies per a mostres de grau T1 de producció-.
• Informe d'inspecció del primer article (FAIR): Presentat amb disseny dimensional completa (dades CMM), anàlisi de composició química, dades de proves mecàniques i certificacions de materials.
Què haurien de proporcionar els compradors per a una RFQ
Per rebre una proposta comercial precisa i una revisió tècnica en un termini de 24 a 48 hores, incloeu les dades següents a la vostra consulta:
Dibuixos d'enginyeria:
• Model CAD 3D: formats de fitxer STEP (.stp), IGES (.igs) o SolidWorks (.sldprt).
• Dibuix 2D: format PDF amb toleràncies crítiques, dimensionament geomètric i tolerància (GD&T), expectatives d'acabat de superfície i notes de mecanitzat.
Especificacions del material:Grau exacte del material (per exemple, ASTM A351 CF8M, AISI 4140) o paràmetres mecànics requerits.
Volums de comanda:Ús anual estimat (EAU) i quantitats inicials de lots pilot.
Tractament tèrmic i acabat superficial:Requisits de duresa, passivació, xapat o especificacions de pintura.
Qualitat i àmbit d'inspecció:Cobertura NDT requerida (p. ex., 100% PT, 5% de mostreig de raigs X-), requisits de prova de pressió (bar/PSI) i necessitats específiques de certificat (EN 10204 3.1 / 3.2).
Requisits d'embalatge:Embalatge VCI anti-rovell, embalatge de caixa individual o paletització estàndard d'exportació.
Preguntes freqüents
P: Quina és la diferència principal entre el sol de sílice i la fosa d'inversió de vidre d'aigua?
R: El procés de sol de sílice utilitza sorra de zircó i aglutinants de sílice col·loïdal fines, donant un acabat superficial superior (Ra 3,2–6,3 µm) i una major precisió dimensional (ISO 8062-3 DCTG 4–6). És principal per a peces d'acer inoxidable i{12}}alt aliatge. El procés de vidre d'aigua utilitza sorra de quars i silicat de sodi, produint una superfície més rugosa (Ra 6,3–12,5 µm) i toleràncies més fluixes (DCTG 7–9), però ofereix costos unitaris més baixos per als components d'acer al carboni i de baix aliatge.
P: Quines toleràncies dimensionals generals es poden mantenir sense mecanitzar?
R: Per a la fosa d'inversió de sol de sílice, les toleràncies lineals solen complir amb ISO 8062-3 DCTG 4 a DCTG 6 (aproximadament ±0,15 mm per 25 mm). Les alineacions crítiques dels forats, les cares de segellat i els forats roscats requereixen mecanitzat CNC posterior a la fosa.
P: Com s'evita la porositat de la contracció interna a les seccions de paret gruixuda-?
R: Els enginyers utilitzen un programari de simulació de solidificació tèrmica per modelar la col·locació de la porta i la columna. Per a les seccions amb grans concentracions de massa, s'incorporen blocs de refrigeració o elevacions aïllades al disseny de la carcassa per reforçar la solidificació direccional cap al canal d'alimentació.
P: Quin és el temps de lliurament típic per a les noves eines i mostres inicials?
R: La fabricació estàndard d'eines d'alumini requereix de 20 a 25 dies. La producció de mostres, el tractament tèrmic i els informes dimensionals de CMM requereixen de 7 a 10 dies addicionals. El termini total de lliurament des del CAD 3D aprovat fins al lliurament de la mostra sol ser de 30 a 35 dies naturals.
P: Es poden utilitzar patrons impresos en 3D per a la producció de tirades curtes-?
A: Sí. Els patrons de cera/PMMA SLA (estereolitografia) o SLS impresos en 3D es poden submergir directament-en purins per produir peces de fosa de metall sense eines d'alumini. Això redueix els terminis de lliurament a 7-10 dies per a proves de prototips o execucions de baix-volum (< 50 units).
P: Proporcioneu certificats de prova de molí amb els enviaments?
R: Cada enviament inclou un certificat de material EN 10204 3.1 que detalla l'anàlisi química de la calor real (resultats OES), la resistència a la tracció, el límit elàstic, l'allargament, els valors d'impacte (si s'han provat) i els valors de duresa.